网上祭祀平台会不会跑路?这 4 项自己就能查
一块带台阶的模具镶件,底部坐在模仁的槽里,侧面靠槽壁定位,顶部一段轮廓参与塑件成型。
把它单独导成一张三维图,外协厂能读到长、宽、高和孔的位置,却未必知道哪一面要贴紧、哪一面装好还要修、哪个转角碰到模仁就落不了底。采购拿两份报价回来,一份按零件成品报,一份按留量件报,价格一高一低,到装模那天才发现两家算的是两种交付状态。
台州市米高米模塑有限公司为模具厂和贸易商加工镶件、滑块这类非标零件。按企业资料和访谈,镶件询价要同时落实本体、配合数据、材料、基准、数量和交期。对采购来说,最省往返的做法,是先从装配关系里找出几处会改变加工或验收结果的尺寸,再把图样和需要供应商承担的工作一起发出去。
先看这块镶件坐在哪里
以这块台阶镶件为例:安装底面先落座,侧面定左右,端面限制纵向移动。工件检验时如果按外形中心找正,客户装配时却拿一侧贴合面定位,那报告上的孔距即使合格,孔与模仁对应孔的关系也可能偏。
设计人员要在图上写明用来建立基准的实际特征,并标清关键孔或成型面相对基准的要求。供应商据此安排装夹、复测和报价,来料检验也用同一套定位依据。
装配关系常藏在相邻零件上。采购可以从总装图截取必要范围,给出槽宽、台阶深度、定位方向和关联孔位。涉及整模保密的项目,可由设计端另出经批准的局部装配图,或在受控模型里保留影响配合的面。若希望供应商直接试配,还要确认用哪一件模仁、配合件何时到、试配后由谁确认。配合数据和实物到位的时间,都会影响报价。
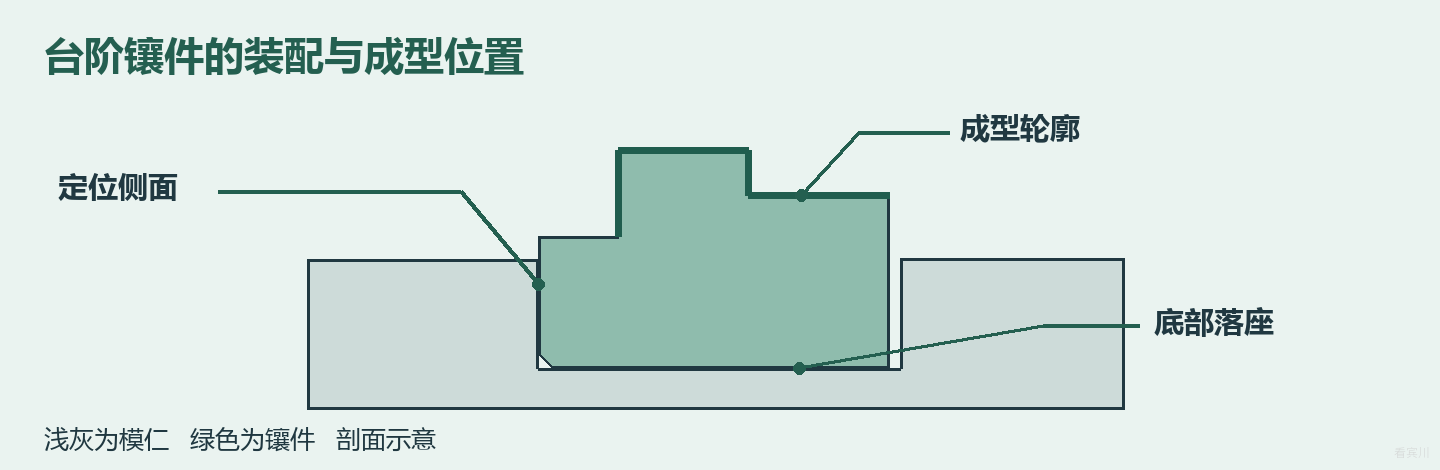
图 1 局部剖面示意:定位面、成型轮廓与槽内让位对应不同的加工要求
几何尺寸和公差的作用,是把设计意图交给制造和检验共同使用。ASME Y14.5 标准介绍里,基准引用、几何公差和相关标注都用于图样与数字模型。具体订单采用哪套制图体系、一般公差怎么解释,要由发图方明示。沿用旧项目的默认公差之前,先核对它跟本次合同、图样是否一致。哪项尺寸关系到定位或装配,单独标出要求,通常比整张图统一收紧更便于询价。
报价前把四类尺寸放在同一张图上
第一类是定位和贴合尺寸。装配底面到台阶的高度、定位侧面的间距、槽底与转角的让位,都要结合对手件看。槽里有铣削留下的内圆角,镶件外角如果没有相应让位,量出来宽度合适也可能坐不下去。发图时标清哪些面承担定位、哪些位置要避让、装入方向在哪里。要不要控制间隙或预留配修量,由图样或书面要求确认。
第二类是成型尺寸。镶件顶部如果直接形成塑件轮廓,台阶高度、曲面、与邻件拼接的边界都可能影响塑件表现。客户预计装模后再统一修平的,要说清供应商交货时量哪一段、留量留在哪个方向、最后由哪方修。左右件、镜像件或外形相同的异形件,也要给独立件号或明确对应模位,不能拿一份模型直接复制。
第三类是关联孔和小特征。图上一个孔,可能用于固定,也可能用于定位,或者与模架里的既有孔连通。孔径之外,还可能涉及相对基准的位置、有效深度、螺纹或沉头形式,以及通孔和盲孔的区别。窄槽、深腔、尖内角会影响可选刀具和工序。发图前把功能和允许替代的范围问清,供应商才有依据判断铣削、放电要不要进报价。
第四类是不同加工状态下的尺寸。毛坯、热处理前留量、处理后精加工和成品交验,面对的是不同的尺寸要求。图里只有成品数值时,材料牌号、交货状态、热处理或表面处理要求要一并发出。材料由买方提供的,双方还要确认来料规格、到料日期,以及剩料和异常材料怎么处理。工艺由供应商评估,采购单写清对最终成品的要求。
文件一多,先确认哪一版能下单
模具厂手里的三维模型、二维工程图、材料清单、聊天里的修改截图,经常是分不同时间发出来的。很小的变更也可能影响报价:台阶挪一点,粗加工料厚可能得变;孔往边上移,原来的装夹或测量方法就可能不再合适。
发图时把模号、零件编号、版本、日期和数量放进清单,在同一条正式通知里发出;补发文件时说明变了什么、哪份作废。二维和三维怎么分工,也在订单里说清:常见做法是三维表达曲面和几何,二维标明配合、公差和处理要求,也有项目直接用带制造信息的数字模型。两份文件对同一尺寸给出不同要求时,由发图方确认后再放行。供方如果因几何不全只能估价,把假设写进报价,采购才知道差价来自加工难度、材料,还是图纸还没冻结。
旧模补件尤其要查当前装配状态。历史图样可能是模具最初出厂时的版本,模仁经过维护、修配或更换,现场配合尺寸可能已经变了。买方可以提供经确认的现用配合数据,条件允许时带配合件复核。损坏的旧件能说明磨损部位和装配方向,哪些面还能作测量依据、哪些尺寸要结合对手件重建,由负责设计和检验的人员判断。
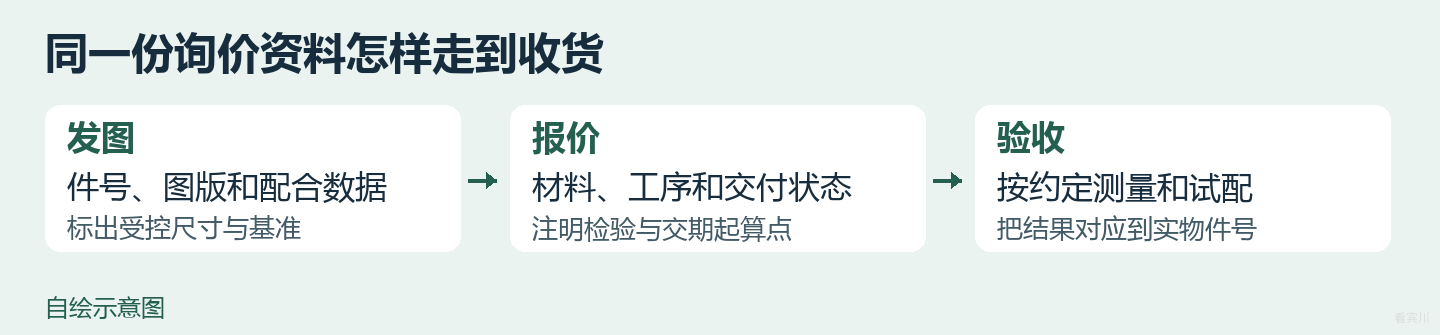
图 2 采购可沿件号和版本核对发图、报价与来料记录
用交付状态比价格,用测量依据收货
可以请供应商把材料、加工、需要纳入的外协处理、试配和检测资料分别说明。一份报价含热处理后精加工和重点尺寸报告,另一份只含加工留量件,买方要先补齐工作范围再比。交期也要问清:从图纸放行、材料到位还是订单生效起算,报的是加工结束、可发货,还是约定到货时间。维修急件先谈首件可用日期,批量件看分批时每批包含哪些模位。
米高米在访谈中把关键尺寸和零件特征作为检验重点,用三坐标及卡尺、千分尺等常规量具,按客户要求安排全检或抽检。询价方如果要求重要尺寸随货出实测记录,要明确报告覆盖的零件、测点和数量。模具厂来料复检若用了不同的定位面、支撑方法或测点,先把两边测法对齐,再判断实物是否偏差。两套读数能对应同一件号和同一版图,异常处理会快得多。
假设这块台阶镶件有两件同形零件,分别装在左右两个模位。询价单可各列件号和数量,共用材料说明,再分开写定位侧、关联孔和成型面的交验状态。这批里还有维修备件的,让供应商在报价里注明交货时是否留修配量、首件确认后剩余批次怎么处理。到货时按标签对应装配位置,按图样和约定验关键尺寸,按发货单核实际数量。
一次询价能问清的事,往往就落在这些可查的记录上:设计指明用哪个面定位、哪些尺寸影响成型与配合;采购看到材料和工序算到了哪里、交期从何时起算;检验能找到件号、图版和测点。把这些随第一份询价一起发出去,供应商就能围绕同一块镶件报出可比的方案,后面的试配、收货和补件也有原始依据。
网友评论文明上网,理性发言